河北塑料包装桶厂家解读:危化品包装新规对桶体密封性能的要求
最近不少客户来问:危化品包装新规落地后,塑料桶的密封性能到底卡在什么标准上?作为扎根行业多年的河北塑料包装桶厂家,我们结合生产一线遇到的实际检测案例,把这件事拆开来讲清楚。
新规到底改了什么?密封指标从"能用"到"可量化"
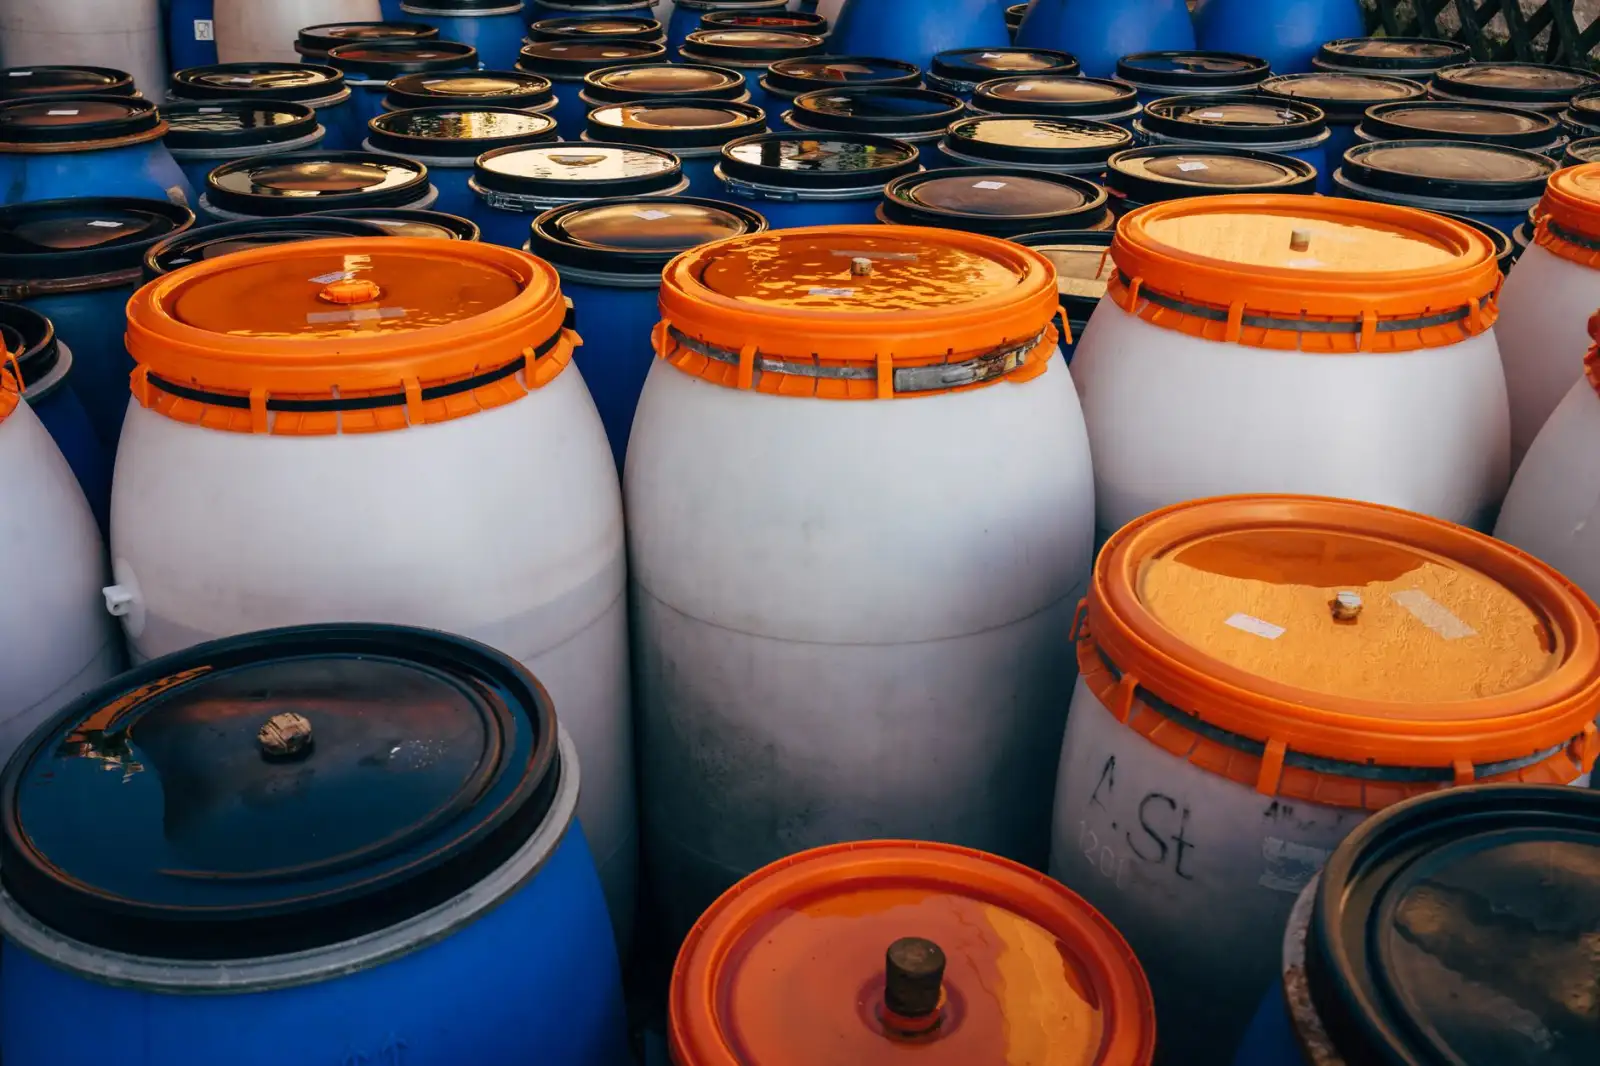
过去很多用户判断桶体密封好坏,靠的是"装满水倒过来看漏不漏"这种土办法。新规的核心变化,是把密封性能拆解成可量化的指标:气密性(保压测试)、液压密封性(耐内压)、以及跌落后的密封保持能力。以常见的200L危化品桶为例,气密测试通常要求在20kPa气压下保压5分钟无泄漏,液压测试则要承受不低于100kPa的内压。这意味着桶口螺纹精度、密封圈压缩量、桶体壁厚均匀性,任何一环掉链子都过不了关。
密封性能的三个技术支点
- 桶口与盖的配合公差:螺纹牙型误差超过0.15mm,密封圈就压不实,这是很多小厂翻车的地方。
- 密封圈材质与硬度:危化品介质差异大,丁腈橡胶、氟橡胶、EPDM要按内容物选,硬度一般控制在70±5 Shore A。
- 桶体成型工艺:中空吹塑的壁厚分布直接影响桶口刚性,口部壁厚不足会导致受力变形、密封失效。
工艺端怎么应对?从原料到检测的闭环
新规之下,靠后期挑拣是来不及的,必须把控制点前移。我们在给廊坊塑料包装桶厂家配套供货的过程中发现,稳定的密封表现来自三个环节的闭环:原料端选用高密度聚乙烯(HDPE)熔指控制在0.3-0.5g/10min,保证口部刚性;吹塑环节对口部模具温度单独控温,减少内应力;出厂前100%气密测试,而不是抽检。这套流程看起来增加成本,但返厂率能压到千分之三以内。
另一个容易被忽视的点是密封圈与桶盖的装配工艺。密封圈嵌装歪斜、局部挤出,是液压测试渗漏的高频原因。规范做法是采用定位槽结构,并在装配后做24小时静置观察,确认无回弹位移再入库。
不同介质,密封方案不能一刀切
机油类产品对密封的要求偏向耐油溶胀,而部分危化品还要考虑耐酸碱和耐溶剂渗透。像河北机油桶厂家常用的HDPE桶体配丁腈密封圈,在机油工况下表现稳定;但换成芳烃类溶剂,就需要升级到氟橡胶密封圈,并对桶口做加强筋设计。这也是我们建议用户在采购时明确介质成分的原因——密封方案是跟着内容物走的,不是通用件。
一个真实案例:从渗漏投诉到批量复检
去年有家做清洗剂的企业找到我们,反馈某批次桶在运输后出现桶口渗液。拆解分析发现,问题不在桶体,而在密封圈硬度偏低(实测62 Shore A),加上夏季高温运输,压缩永久变形超标。我们协助其把密封圈硬度调整到72 Shore A,并增加桶盖扭矩控制(建议1.8-2.2N·m),复检后气密与液压测试全部通过。这个案例也提醒大城塑料包装桶厂家同行:密封是个系统问题,单看桶体不够。
对采购方来说,可执行的参考是:
- 索要批次气密与液压检测报告,而非仅看产品合格证;
- 明确介质、温度区间和堆码高度,倒推密封圈选型;
- 小批量试装后做运输模拟,验证密封保持性再放量。
密封性能不是一道选择题,而是新规下塑料包装桶的入场券。把口部精度、密封圈选型和检测闭环做扎实,才是大城机油桶厂家和下游用户都省心的做法。